خط مونتاژ SMT (فناوری نصب سطحی) مجموعهای از دستگاههاست که قطعات الکترونیکی را بهطور خودکار روی برد مدار چاپی میچیند و لحیم میکند. انتخاب درست این خط، بیش از هر چیز به حجم تولید، تنوع محصولات و نوع قطعاتی بستگی دارد که میخواهید مونتاژ کنید. در این مقاله اجزای خط، نکات انتخاب هر دستگاه و اشتباههای رایج خرید را مرور میکنیم.
یک خط SMT از چه دستگاههایی تشکیل شده است؟
یک خط کامل معمولاً به این ترتیب چیده میشود. برد خام از یک سر وارد میشود و برد لحیمشده و بازرسیشده از سر دیگر خارج میشود:
- لودر (Loader): بردهای خام را از مگزین برمیدارد و یکییکی روی نوار نقاله میگذارد.
- پرینتر خمیر لحیم (Stencil Printer): با یک شابلون فلزی و تیغه (اسکوئیجی)، خمیر لحیم را روی پدهای برد چاپ میکند.
- SPI (بازرسی خمیر لحیم): حجم، ارتفاع و جابهجایی خمیر چاپشده را معمولاً بهصورت سهبعدی اندازه میگیرد.
- پیکاندپلیس (Pick & Place): قطعات را از فیدرها برمیدارد و با کمک دوربین، دقیق روی خمیر لحیم قرار میدهد.
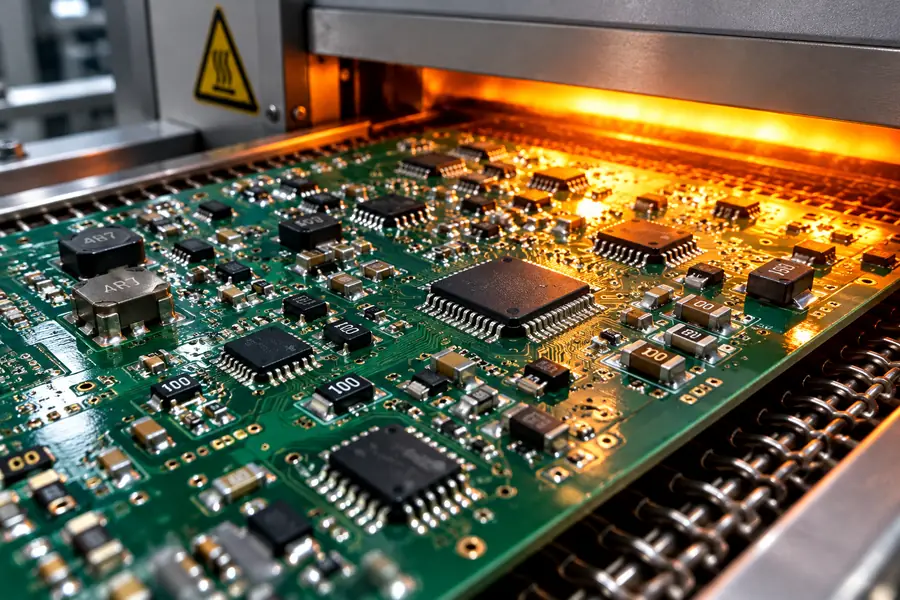
- کوره ریفلو (Reflow Oven): برد را طبق یک پروفایل دمایی کنترلشده گرم میکند تا خمیر ذوب شود و اتصال لحیم شکل بگیرد.
- AOI (بازرسی نوری خودکار): جای خالی قطعه، جابهجایی، قطبیت اشتباه، پل لحیم و عیوب ظاهری دیگر را تشخیص میدهد.
- آنلودر (Unloader): بردهای آماده را در مگزین جمع میکند.
بین دستگاهها نوار نقاله، و در خطوط پرحجم بافر هم قرار میگیرد تا توقف کوتاه یک دستگاه کل خط را نخواباند.
پرینتر خمیر لحیم: جایی که کیفیت از آن شروع میشود
در منابع صنعتی بارها گفته شده که بخش بزرگی از عیوب مونتاژ SMT از مرحلهی چاپ خمیر میآید؛ خمیر کم، زیاد یا جابهجاشده بعداً به اتصال ضعیف، پل لحیم یا قطعهی بلندشده (Tombstoning) تبدیل میشود. برای همین در انتخاب پرینتر به اینها دقت کنید:
- نیمهاتوماتیک یا تماماتوماتیک: برای نمونهسازی و تیراژ کم، پرینتر نیمهاتوماتیک کافی است. در خط پیوسته، پرینتر تماماتوماتیک با تنظیم خودکار برد از روی نقاط مرجع (فیدوشیال) لازم است.
- تمیزکاری خودکار زیر شابلون: برای قطعات ریزپایه مثل QFN و BGA ریز اهمیت زیادی دارد.
- ابعاد برد و شابلون: بزرگترین بردی را که در آینده تولید میکنید در نظر بگیرید، نه فقط محصول امروز را.
پیکاندپلیس: قلب خط و پرهزینهترین تصمیم
سرعت واقعی را بسنجید، نه عدد کاتالوگ
سرعت این دستگاهها با CPH (تعداد قطعه در ساعت) اعلام میشود. عدد کاتالوگ معمولاً در شرایط ایدهآل اندازهگیری شده است. استاندارد IPC-9850 روش یکسانی برای اندازهگیری عملکرد این دستگاهها تعریف میکند. در تولید واقعی، با تعویض نازل، قطعات بزرگ و جابهجایی برد، سرعت مؤثر معمولاً بهمراتب کمتر از عدد اسمی است. برای برآورد، تعداد قطعات هر برد را در تیراژ روزانه ضرب کنید و با سرعت مؤثر، نه اسمی، مقایسه کنید.
محدودهی قطعات
- ریزترین قطعهای که باید بچیند (مثلاً 0402 یا 0201 اینچی).
- بزرگترین و سنگینترین قطعه (کانکتورها، سلفهای قدرت، شیلدها).
- نیاز به BGA، QFN و قطعات با گام ریز و دوربین با دقت کافی برای آنها.
- تعداد فیدر لازم؛ یعنی تعداد قطعات متفاوت در BOM پرتنوعترین محصولتان، بهعلاوهی جای خالی برای محصول بعدی.
تولید پرتنوع یا پرحجم؟
اگر محصولات زیاد و تیراژ هر کدام کم است (High-Mix)، زمان تعویض محصول و برنامهنویسی سریع از سرعت خام مهمتر است. اگر چند محصول ثابت با تیراژ بالا دارید (High-Volume)، ترکیب یک دستگاه پرسرعت برای قطعات کوچک و یک دستگاه چندمنظوره برای آیسیها انتخاب رایجی است.
کوره ریفلو و پروفایل دمایی
کورهی ریفلو برد را از چند ناحیهی حرارتی عبور میدهد: پیشگرم، یکنواختسازی (Soak)، ریفلو و خنککاری. برای خمیرهای بدون سرب رایج مثل SAC305 که حدود ۲۱۷ تا ۲۲۰ درجه ذوب میشوند، دمای اوج معمولاً در محدودهی حدود ۲۳۵ تا ۲۵۰ درجه و زمان بالای نقطهی ذوب معمولاً حدود ۶۰ تا ۹۰ ثانیه تنظیم میشود. مرجع اصلی همیشه دیتاشیت خمیر لحیم و حداکثر دمای مجاز قطعات (طبق J-STD-020) است.
- تعداد ناحیهها: ناحیههای بیشتر یعنی کنترل دقیقتر پروفایل و امکان سرعت نوار بالاتر. برای تولید پیوسته، کورههای ۸ ناحیهای به بالا رایجاند.
- نیتروژن: برای برخی محصولات حساس، کیفیت ترشوندگی را بهتر میکند، اما هزینهی جاری دارد.
- برق و تهویه: کورهی صنعتی برق سهفاز با توان قابلتوجه و تهویهی مناسب برای دود فلاکس لازم دارد. این را پیش از خرید با محل نصب چک کنید.
بازرسی: SPI و AOI
SPI عیب را قبل از چیدن قطعه پیدا میکند و تعمیرش ارزان است. AOI بعد از ریفلو، کیفیت نهایی را میسنجد. معیار قبولی ظاهری اتصالها معمولاً استاندارد IPC-A-610 است. برای خطوط کوچک ممکن است AOI بعد از ریفلو کافی باشد، اما با رشد تیراژ، SPI خیلی زود هزینهی خودش را با کاهش ضایعات برمیگرداند.
زیرساختی که معمولاً فراموش میشود
- هوای فشردهی خشک و تمیز برای پیکاندپلیس و پرینتر.
- کنترل ESD (کف، میز، مچبند و پوشش آنتیاستاتیک)، طبق استانداردهایی مثل ANSI/ESD S20.20 یا IEC 61340-5-1.
- کنترل دما و رطوبت سالن و نگهداری خمیر لحیم در یخچال طبق دستور سازنده.
- نگهداری قطعات حساس به رطوبت در کابینت خشک و پخت (Bake) آنها در صورت نیاز، طبق J-STD-033.
- آموزش اپراتور و برنامهنویس و دسترسی به قطعات یدکی و نازل.
اشتباههای رایج در خرید خط SMT
- انتخاب دستگاه فقط بر اساس عدد CPH کاتالوگ.
- بیتوجهی به تعداد فیدر و هزینهی خرید فیدرهای اضافه.
- خرید دستگاههای جداگانه از چند منبع، بدون بررسی سازگاری ارتباط بین دستگاهها (SMEMA) و پشتیبانی.
- نادیده گرفتن زیرساخت برق، هوا و تهویه تا روز نصب.
- نداشتن برنامه برای خدمات پس از فروش، قطعات یدکی و آموزش.
قانون سرانگشتی: خط را برای محصول دو سال آیندهتان طراحی کنید، نه فقط برای سفارش امروز.
هاوین چطور کمک میکند؟
هاوین الکتریک مشاور، فروشنده و راهانداز خطوط مونتاژ SMT است. همراه شما ظرفیت و ترکیب درست خط را بر اساس محصول و تیراژ واقعیتان طراحی میکنیم، دستگاهها را تأمین و وارد میکنیم و نصب، راهاندازی و آموزش اپراتور را انجام میدهیم.
هاوین نمایندهی رسمی دو تولیدکنندهی چینی Kayo و HCT در ایران است و با برندهای مطرح کرهای و ژاپنی هم کار میکند؛ بنابراین میتوانیم بسته به بودجه و نیاز شما، گزینههای مختلف را کنار هم مقایسه کنیم. برای دیدن دستگاهها به kayosmt.ir و hct-smt.ir سر بزنید.